NEW & BLOG
Сформировать сплочённую команду по термоменеджменту, специальной сварке и
Точное производство
Практический пример: Сварка трением с перемешиванием литого алюминия ADC12 с профилями 6061 в лотке для аккумуляторных батарей шины
2026-09-29
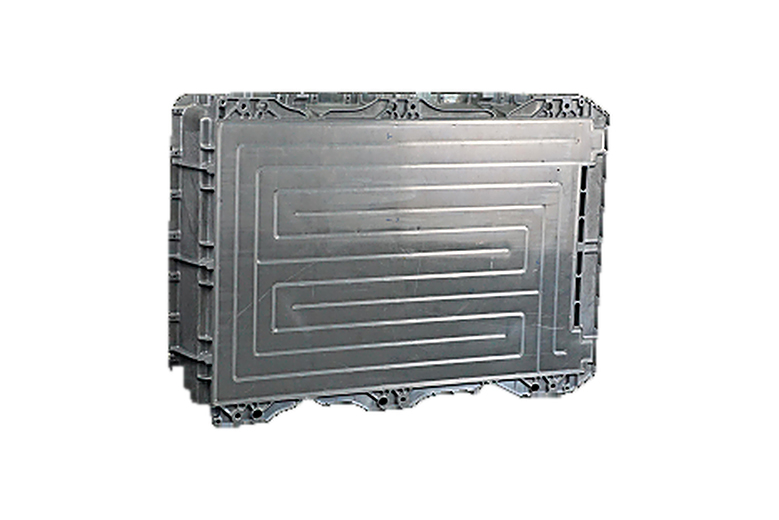
Современные лотки для аккумуляторных батарей представляют собой сложную металлургическую конструкцию. Лотки должны быть легкими, устойчивыми к ударам, не допускать протечек и дешевыми, поэтому дизайнеры используют различные формы материалов: литые под давлением узлы и выступы для сложной геометрии, экструдированные профили для направляющих и элементов рамы, а также листовой прокат для крышек. Каждую форму легко изготовить по отдельности. Проблема заключается в их объединении, и недавняя программа bus battery tray показывает, как один производитель решил ее.
Эта роль. Лоток для аккумуляторных батарей для коммерческого автобуса для крупного китайского производителя автобусов, соединяющий литые под давлением компоненты ADC12 с алюминиевой экструзией 6061, используя комбинацию стыковых и нахлесточных соединений - все сварено сваркой трением с перемешиванием (FSW).
Почему здесь возникает проблема сварки плавлением? ADC12 представляет собой почти эвтектический сплав Al-Si для литья под давлением (примерно 9-12% кремния). Он прекрасно отливается и превосходно сваривается: при литье под давлением образуется газовая пористость, которая расширяется в расплавленной сварочной ванне, выделение кремния приводит к охрупчиванию соединения, а тонкая структура поверхности отливки разрушается в местах ее расплавления. Экструзия 6061-T6 имеет свои особенности — растрескивание при нагреве в сварном шве и размягчение при термическом воздействии. зона. Соедините их вместе с помощью дуги, и в результате, как правило, получаются сварные швы с пористостью и недостаточной прочностью, качество которых меняется от партии к партии. Многие программы изготовления лотков позволяют обойти проблему с помощью болтов и клеев, что приводит к увеличению веса, трудоемкости сборки и повышению жесткости.
Твердотельный маршрут. Сварка трением с перемешиванием не приводит к расплавлению шва. Вращающийся инструмент пластифицирует и деформирует материал, поэтому пористость в литом изделии не выпаривается - ей просто не дают возможности расшириться, поскольку максимальная температура остается ниже температуры плавления. Тепловыделение низкое, зона термического воздействия узкая, а деформация остается контролируемой по всей поверхности изделия, покрытого окалиной. Сварной шов образует плотную микроструктуру, напоминающую деформацию. При использовании различных смесей, таких как ADC12-6061, твердотельное перемешивание скорее диспергирует, чем концентрирует проблемные фазы.
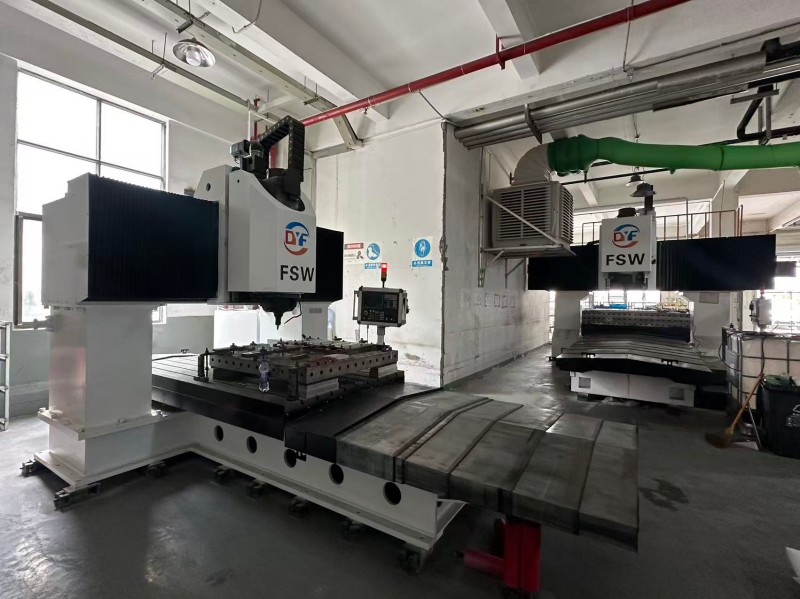
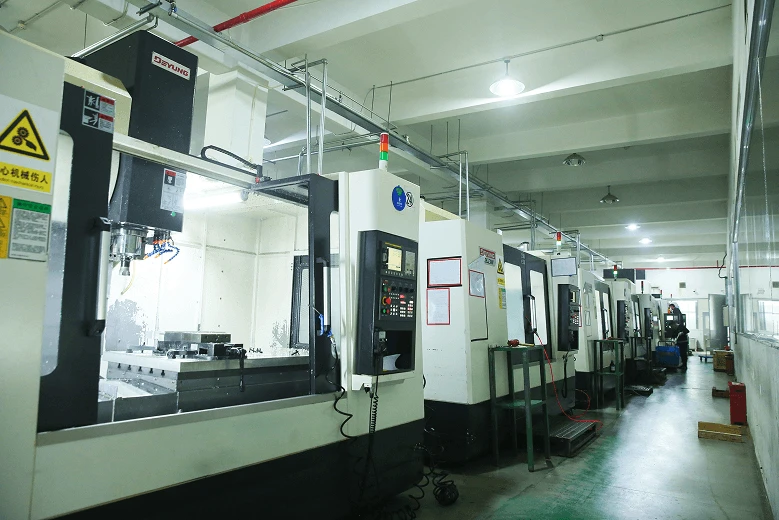
Поддержание ровности на лотковых весах. Батарейный отсек представляет собой большую тонкостенную конструкцию, плоскостность которой после сварки определяет соответствие элементов питания, уплотнений и креплений автомобиля. Это делает монтаж и разработку последовательности выполнения сварки такими же важными, как и сама сварка: обработка перед сваркой и сборка фиксируют исходную конструкцию, сварка выполняется в соответствии с последовательностью проходов, что уравновешивает деформацию, а прецизионная обработка после сварки восстанавливает монтажные поверхности и уплотняющие элементы. Компания Deyanfu обрабатывает эти поверхности на собственных обрабатывающих центрах — более 185 вертикальных, горизонтальных и портальных станках — с точностью позиционирования на уровне ±0,01 мм, что позволяет сварному лотку работать как обработанному.
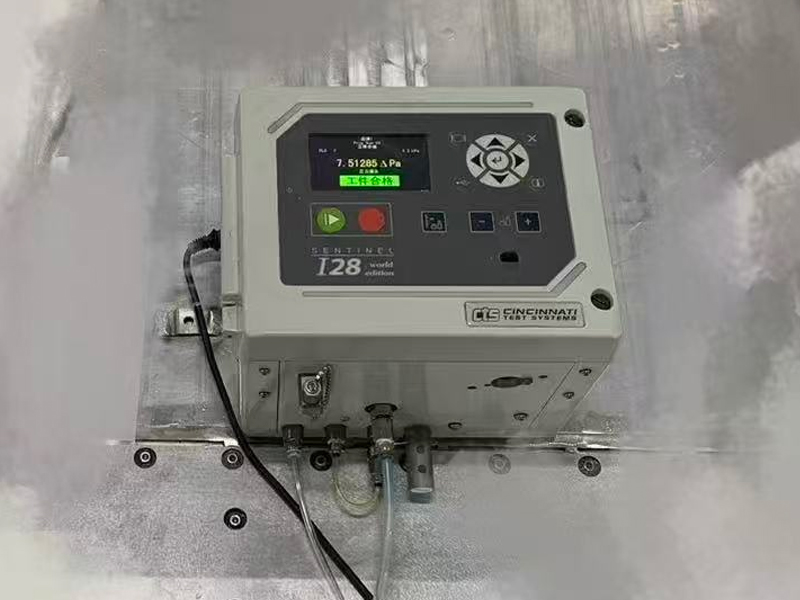
Проверка Конструктивные сварные швы этого класса проверяются с помощью автоматизированного ультразвукового контроля сварного шва, измерения размеров на шестигранных координатно—измерительных машинах (самая большая из них имеет размеры 2200 × 3300 × 1500 мм - достаточные для выполнения программ с полными лотками) и обнаружения утечки гелия, когда лоток также служит частью корпуса. Количество круглых изделий, сваренных трением с перемешиванием, достигло 150 000 штук, отгруженных с нулевой утечкой, а корпуса электронного управления из литого алюминия прошли 400 000 единиц 100%-ной заводской проверки — это режим контроля качества, применяемый к каждой новой программе.
То, что покупатель должен забрать с собой. Соединение литья с экструзией - это тот способ, при котором сварка трением с перемешиванием окупается быстрее всего: она превращает проблему ненадежного оплавления в контролируемый процесс ковки. При оценке поставщиков сварных аккумуляторных конструкций обращайте внимание на данные о прочности соединений, возможности получения плоскостности после сварки, собственные методы неразрушающего контроля, а также на то, обрабатывают ли они стыковочные поверхности самостоятельно, поскольку этот единственный вопрос отличает сборщиков от производителей.
ПОСЛЕДНИЕ НОВОСТИ
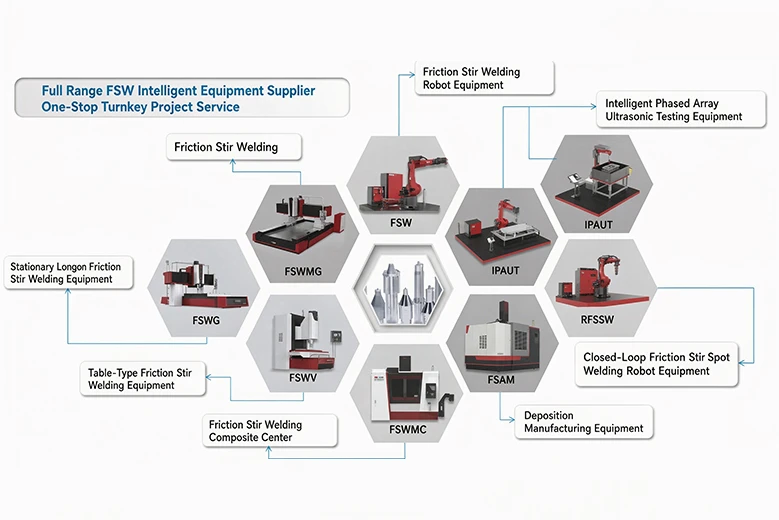
Что такое сварка трением с перемешиванием (FSW)? Как этот твердотельный процесс позволяет получать алюминиевые сварные швы с низким уровнем деформаций и без утечек для аккумуляторных батарей EV и охлаждаемых жидкостью пластин? Руководство производителя.
2026-09-28
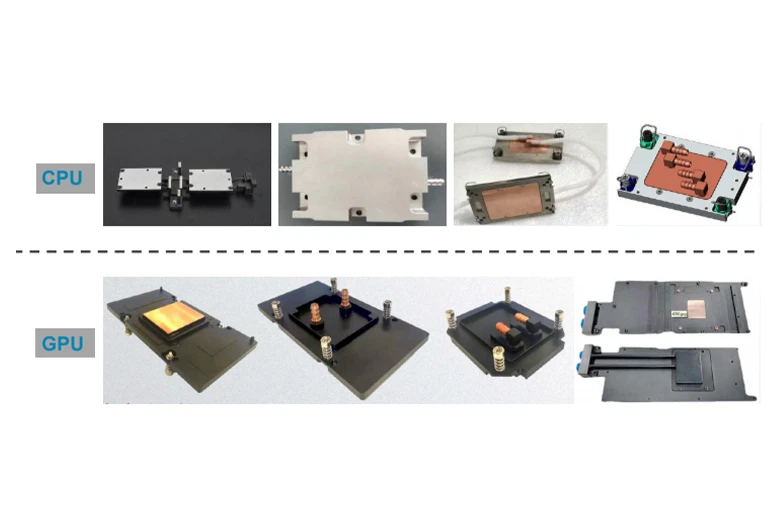
Жидкостное охлаждение становится все более популярным в серверах искусственного интеллекта и электромобилях. Обзор производства жидкостных охлаждающих пластин: проектирование проточных каналов, герметизация FSW, испытания на разрыв и герметичность, а также массовое производство.
2026-09-28
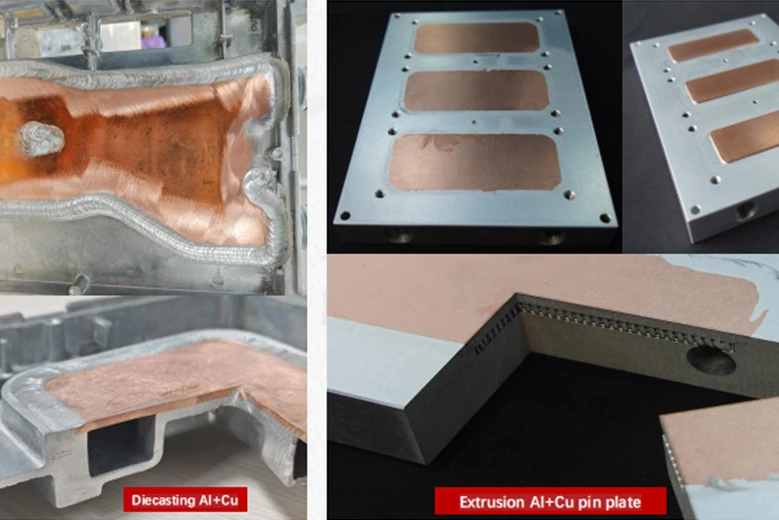
Каждое поколение оборудования задается одним и тем же вопросом: можем ли мы объединить два металла в одной детали — медь для повышения проводимости, алюминий для увеличения веса, титан для повышения прочности — без того, чтобы соединение не стало самым слабым звеном?
2026-09-28
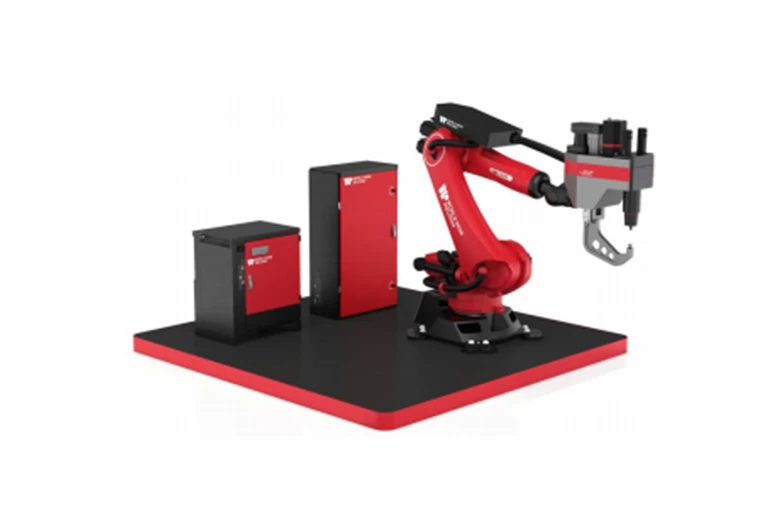
Спросите инженера-технолога, как соединить два алюминиевых листа внахлест, и он, как правило, ответит одно из двух: контактная точечная сварка (RSW) или самопробивные заклепки (SPR). И то, и другое работает. И то, и другое также сопряжено с затратами, с которыми разработчики изделий научились мириться — до тех пор, пока твердотельная альтернатива, называемая точечной сваркой с перемешиванием при повторном использовании (RFSSW), не перешла в массовое производство.
2026-09-29
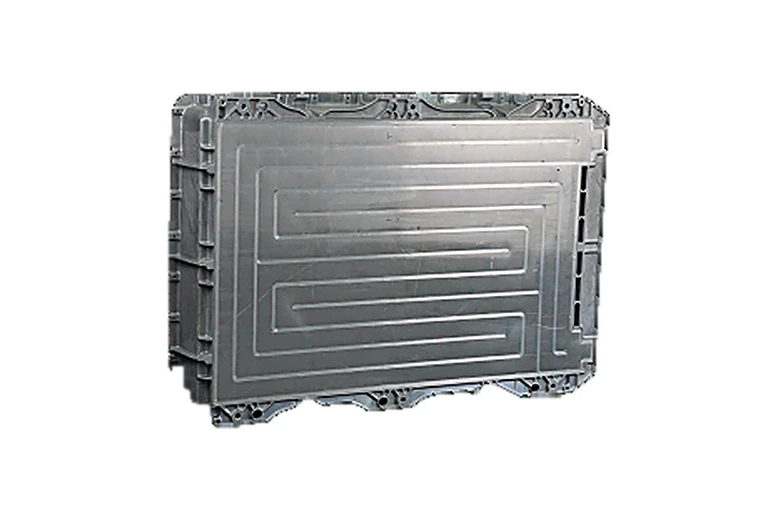
Современные лотки для аккумуляторных батарей - это головоломка в области металлургии, выполняющая конструктивную роль. Лотки должны быть легкими, устойчивыми к ударам, не пропускать влагу и дешевыми, поэтому дизайнеры используют различные формы материалов: литые под давлением узлы и выступы для сложной геометрии, экструдированные профили для направляющих и элементов рамы, а также листовой прокат для крышек. Каждую форму легко изготовить по отдельности. Проблема заключается в их объединении, и недавняя программа bus battery tray показывает, как один производитель решил ее.
2026-09-29
Большинство споров о качестве холодных плит имеют одну и ту же первопричину: покупатель и поставщик так и не пришли к единому мнению о том, что означает "хорошее" в условиях тестирования. Пластина для охлаждения жидкостью может пройти визуальную проверку и все равно выйти из строя в полевых условиях — из-за засорения каналов, утечки жидкости в шве, подвергнутом импульсной нагрузке, или из-за неровной теплопоглощающей поверхности. Вот тестовая матрица, которую серьезные производители и серьезные покупатели используют для согласования ожиданий, пункт за пунктом.
2026-09-29
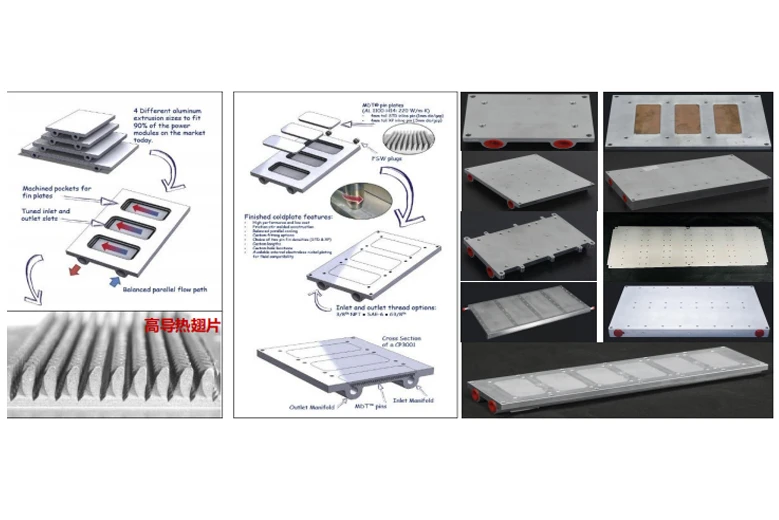
На протяжении большей части истории вычислительной техники "терморегулирование" означало вентиляторы. Воздушное охлаждение определяло форму серверов, расположение центров обработки данных и ограничения в конструкции каждого процессора. Эта эпоха заканчивается. Мощность стоек искусственного интеллекта, которая когда-то измерялась в киловаттах, теперь измеряется в единицах, кратных 100 кВт, и никакое количество вентиляторов не может экономично отводить такое тепло от стойки. Ответом отрасли является жидкостное охлаждение непосредственно на кристалле, и его развитие незаметно перестраивает цепочку поставок, используя компонент, о котором большинство покупателей центров обработки данных никогда раньше не слышали: жидкостную охлаждающую пластину.
2026-09-29
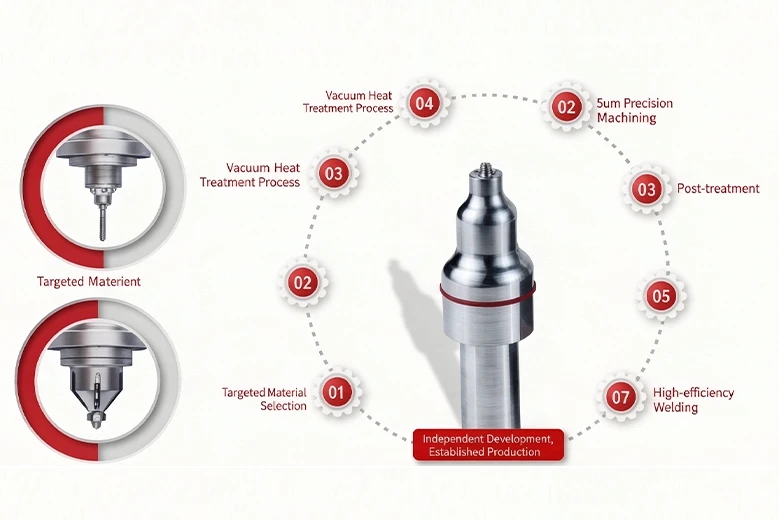
В основе сварки трением с перемешиванием лежит парадокс. Технология physics — вращающийся инструмент, который пластифицирует и кует металл, не расплавляя его, — элегантна, широко известна, и ей уже более трех десятилетий. В настоящее время это оборудование продается несколькими производителями по всему миру. Тем не менее, результаты сварки между двумя поставщиками, использующими одинаковые станки для обработки одинаковых сплавов, могут сильно отличаться. Большая часть различий объясняется самой маленькой и наименее эффектной частью системы - перемешивающим устройством.
2026-09-29
«Нужна индивидуальная холодная пластина для вашего приложения?
Запросите бесплатный обзор теплового проектирования»
Мы предоставляем высокопрочные, хорошо герметичные основные компоненты для новых энергетических автомобилей, соответствующих мировым автомобильным стандартам. Запишитесь на быструю техническую консультацию прямо сейчас.
Создайте сплоченную команду специалистов по регулированию температуры, специальной сварке и высокоточному производству
БЫСТРАЯ ССЫЛКА
БЫСТРАЯ ССЫЛКА
ДАВАЙТЕ СОЕДИНИМСЯ
ДАВАЙТЕ СОЕДИНИМСЯ
+86 177 1265 6888 (WhatsApp)
+86 137 7167 8566 (WhatsApp)
Здание 3, Синьчан-роуд, 28, Промышленный парк Сучжоу, город Сучжоу, провинция Цзянсу