新規・ブログ
熱管理、特殊溶接、そして
精密製造
ケース スタディ: バス バッテリー トレイ内の 6061 押し出し材への ADC12 鋳造アルミニウムの摩擦撹拌溶接
2026-09-29
現代のバッテリー トレイは、構造的な役割を果たしている冶金パズルです。 トレイは軽量で、衝撃に強く、漏れに対処しやすく、安価でなければなりません。そのため設計者は、複雑な形状のダイカスト ノードとボス、レールとフレーム メンバーの押し出しプロファイル、カバーの圧延プレートなど、材料の形状を組み合わせます。 どの形も一人で簡単に作れます。 これらを結合することが問題であり、最近のバス バッテリー トレイ プログラムでは、あるメーカーがどのようにこの問題を解決したかが示されています。
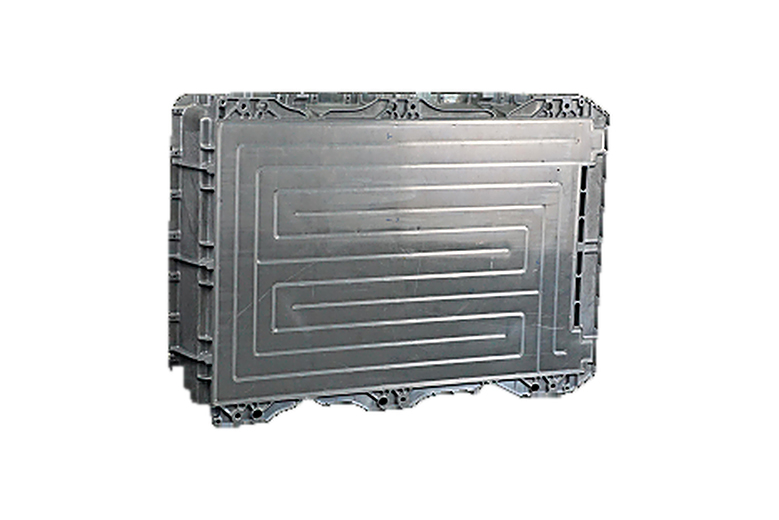
その部分。 中国の大手バス OEM 向けの商用バス バッテリー トレイ。ADC12 ダイカスト コンポーネントと 6061 アルミニウム押し出し材を接合し、突合せ接合と重ね接合を組み合わせて使用し、すべて摩擦撹拌溶接 (FSW) によって溶接されています。
なぜ溶融溶接が難しいのか。 ADC12 は、近共晶 Al-Si ダイカスト合金 (シリコン約 9 ~ 12%) です。 鋳造は美しく、溶接は非常に困難です。ダイカストは溶融溶接池で膨張するガスの気孔を捕捉し、シリコンの偏析により接合部が脆化し、鋳肌の微細な構造が溶けた部分で破壊されます。 6061-T6 押出成形には、溶接部での高温亀裂や熱影響部での軟化など、独自の敏感性があります。 2 つをアークで結合すると、通常、気孔が発生し、強度が不足した溶接が生じ、バッチごとに品質が不安定になります。 多くのトレイ プログラムは、重量、組み立て労力、剛性を犠牲にして、ボルトと接着剤を使用して問題を回避しています。
ソリッドステートルート。 摩擦撹拌溶接では接合部が溶けることはありません。 回転工具が材料を可塑化して鍛造するため、ダイカストの多孔性が沸騰することはありません。ピーク温度が溶融未満に保たれるため、膨張する機会が与えられないだけです。 入熱が低く、熱の影響を受けるゾーンが狭く、トレイスケール部品全体にわたって歪みを制御可能です。 溶接ナゲットは、緻密な鍛錬されたような微細構造を形成します。 ADC12-to-6061 のような異なる組み合わせの場合、固体状態での撹拌により問題のある相が集中するのではなく分散します。
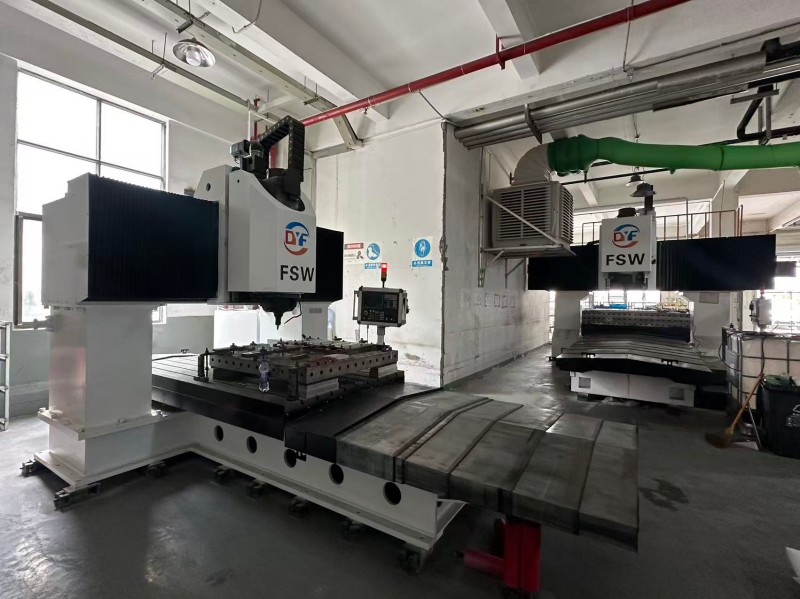
トレイスケールでの平面度の保持。 バッテリー トレイは大きな薄壁の構造で、セル、シール、車両マウントの位置が合うかどうかは溶接後の平坦度によって決まります。 そのため、固定具と溶接シーケンスのエンジニアリングが溶接自体と同じくらい重要になります。溶接前の機械加工と組み立てでデータム構造を固定し、溶接は歪みのバランスを保つ一連のパスに従い、溶接後の精密機械加工で取り付け面とシール面を復元します。 Deyanfu は、これらの面を自社のマシニング センター (185 台以上の垂直、水平、ガントリー マシン) で ±0.01 mm レベルの位置精度で加工します。これにより、溶接されたトレイが機械加工されたトレイと同様に動作します。
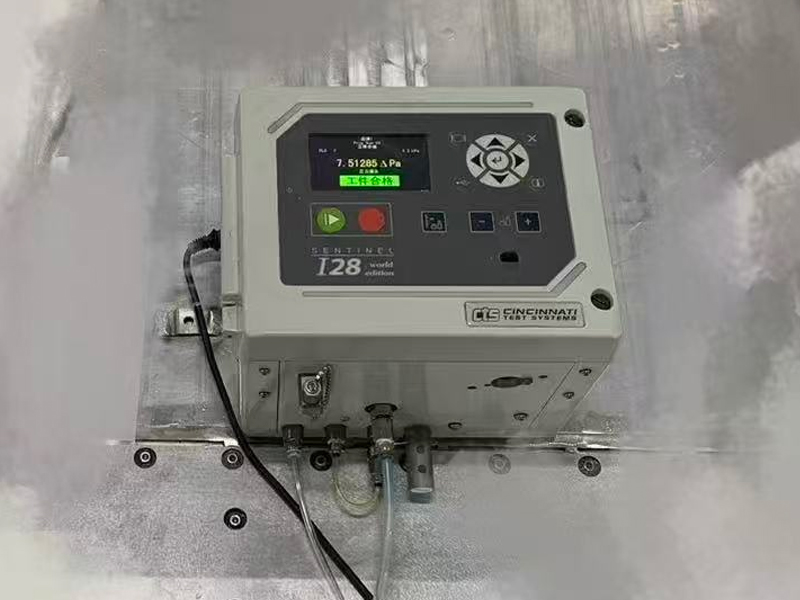
検証。 このクラスの構造溶接は、溶接シームの自動超音波検査、六角座標測定機での寸法測定 (最大カバー範囲 2,200 × 3,300 × 1,500 mm - フル トレイ プログラムに十分な大きさ)、およびトレイがエンクロージャの一部としても機能するヘリウム漏れ検出によってチェックされます。 同社の摩擦攪拌溶接円形製品は、漏れゼロで出荷された個数が 150,000 個に達し、鋳造アルミニウム電子制御ハウジングは、すべての新しいプログラムに適用される品質管理である 100% 工場検査で 400,000 個の出荷に合格しました。
購入者が持ち帰るべきもの。 鋳造と押出の接合は、摩擦攪拌溶接が最も早く利益を得ることができる場所です。信頼性の低い融合の問題を、制御可能な鍛造プロセスに変換します。 溶接バッテリー構造のサプライヤーを評価するときは、異種接合強度データ、溶接後の平坦度能力、社内 NDT、および嵌合面を自社で機械加工するかどうかを尋ねてください。その 1 つの質問が組立業者とメーカーを分けるからです。
最新ニュース
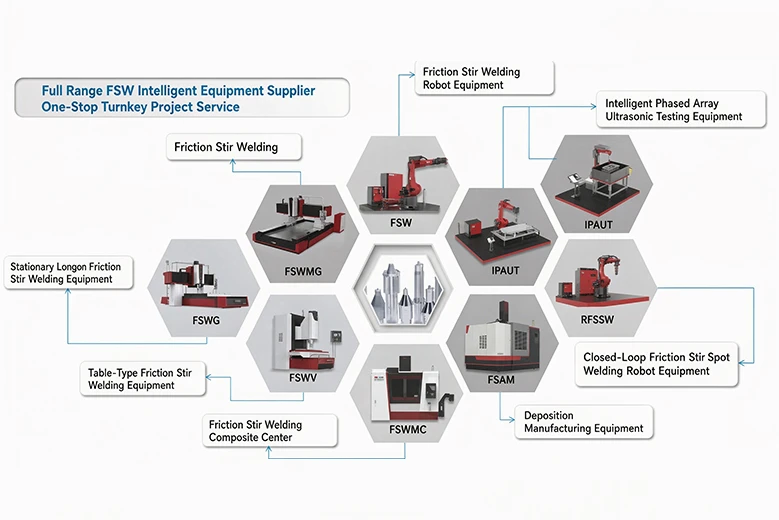
摩擦撹拌溶接の説明: EV バッテリー トレイと液体コールド プレートでソリッドステート接合が成功する理由
摩擦撹拌接合(FSW)とは何ですか? このソリッドステートプロセスはどのようにして、EV バッテリートレイや液体コールドプレートに低歪みで漏れのないアルミニウム溶接を実現するのでしょうか? メーカーのガイドです。
2026-09-28
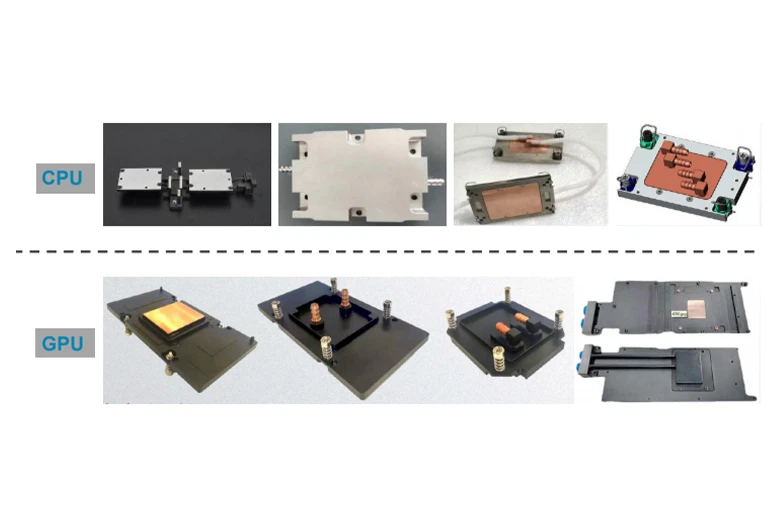
AI データセンターから 800 V EV まで: 液体コールド プレートの製造に実際に必要なこと
AI サーバーや EV では液体冷却が主流になりつつあります。 液体冷却プレートの製造の内部を見てみましょう: 流路設計、FSW シーリング、破裂および漏れテスト、量産。
2026-09-28
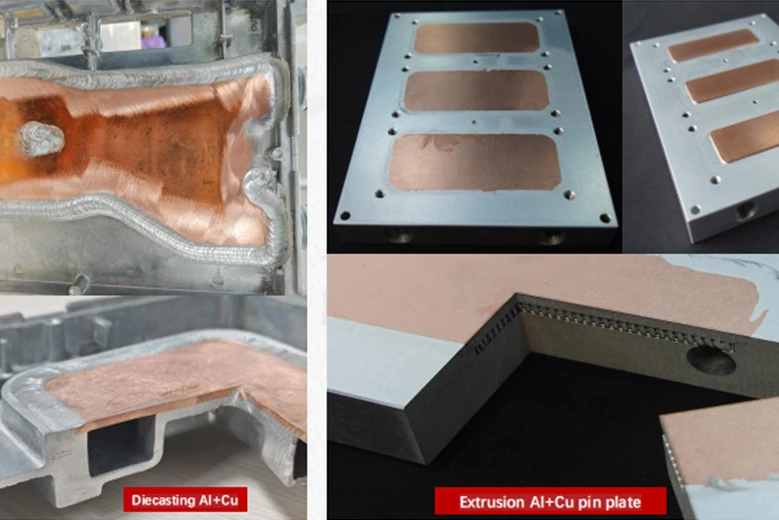
アルミニウムと銅、およびチタンの接合: 固相溶接がバスバー、折りたたみ式スマートフォン、ヒューマノイド ロボットをどのように解き放つか
どの世代のハードウェアでも同じ質問があります。接合部が最も弱い部分になることなく、2 つの金属 (導電性のための銅、重量のためのアルミニウム、強度のためのチタン) を 1 つの部品に組み合わせることができるでしょうか?
2026-09-28
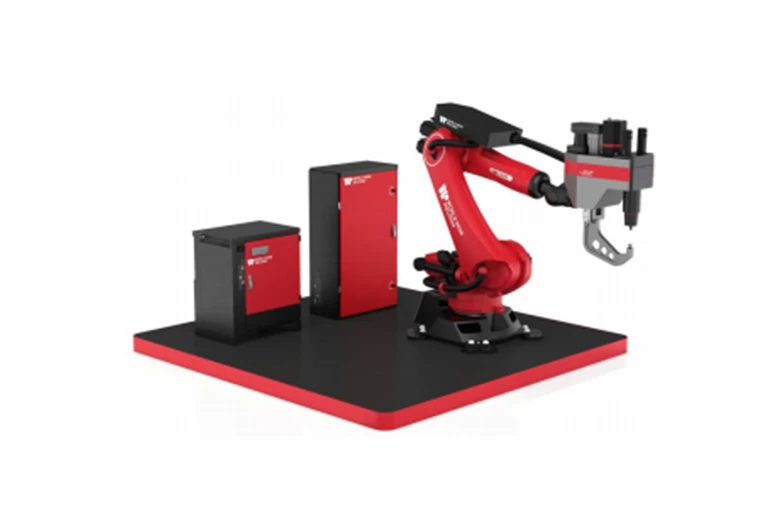
リフィル摩擦撹拌スポット溶接: 抵抗スポット溶接やリベット締めに代わるよりクリーンな代替手段
重なり合う 2 枚のアルミニウム シートをどのように接合するかを製造エンジニアに尋ねると、答えは通常、抵抗スポット溶接 (RSW) またはセルフピアス リベット (SPR) のいずれかです。 どちらも機能します。 どちらも、リフィル摩擦撹拌スポット溶接 (RFSSW) と呼ばれるソリッドステートの代替品が量産に成熟するまで、製品設計者が耐えることを学んだコストがかかります。
2026-09-29
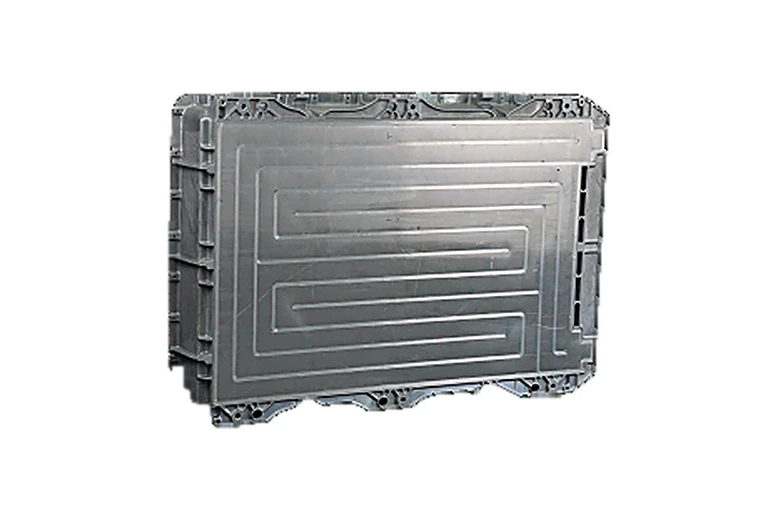
ケース スタディ: バス バッテリー トレイ内の 6061 押し出し材への ADC12 鋳造アルミニウムの摩擦撹拌溶接
現代のバッテリー トレイは、構造的な役割を果たしている冶金パズルです。 トレイは軽量で、衝撃に強く、漏れに対処しやすく、安価でなければなりません。そのため設計者は、複雑な形状のダイカスト ノードとボス、レールとフレーム メンバーの押し出しプロファイル、カバーの圧延プレートなど、材料の形状を組み合わせます。 どの形も一人で簡単に作れます。 これらを結合することが問題であり、最近のバス バッテリー トレイ プログラムでは、あるメーカーがどのようにこの問題を解決したかが示されています。
2026-09-29
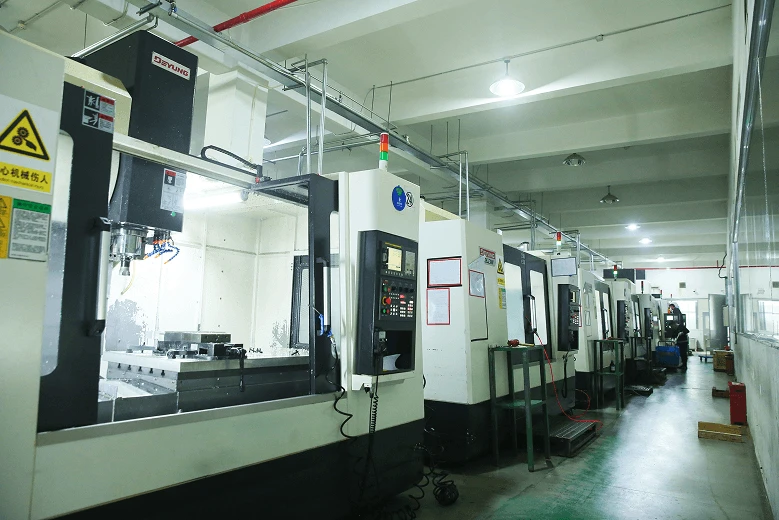
液体コールド プレートの指定と受け入れ方法: 破裂、圧力降下、漏れ、熱のテストについて説明
コールド プレートの品質に関する紛争のほとんどは、同じ根本原因に遡ります。つまり、バイヤーとサプライヤーがテスト用語で「良好」とは何を意味するかについて合意したことがありません。 液体冷却プレートは目視チェックに合格しても、現場では不合格となる場合があります。つまり、チャネルの詰まり、パルス負荷がかかる継ぎ目でのクリープ漏れ、または平坦度から外れた熱吸収面などです。 これは、真剣な製造業者と真剣な購入者が項目ごとに期待を調整するために使用するテスト マトリックスです。
2026-09-29
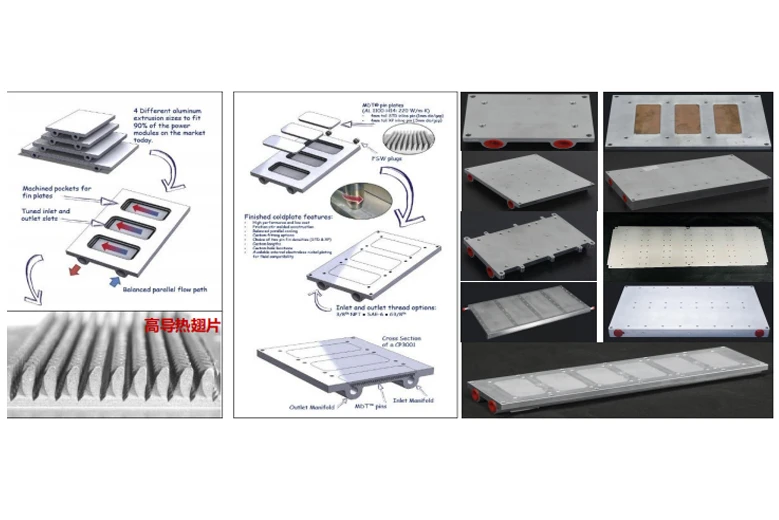
チップ間直接液体冷却がデータセンターのサプライ チェーンを再構築し、それを利用したコールド プレート製造
コンピューティングの歴史のほとんどにおいて、「熱管理」とはファンを意味していました。 空冷は、サーバーの形状、データセンターのレイアウト、あらゆるプロセッサー設計の限界を定義しました。 その時代は終わりつつあります。 かつてはキロワット単位で測定されていた AI ラック密度は、現在では 100 kW の倍数で見積もられており、ファンをどれだけ設置しても経済的にその熱をラックから排出することはできません。 業界の答えは、チップへの直接液体冷却です。そしてその台頭は、ほとんどのデータセンター購入者がこれまで調達したことのないコンポーネント、つまり液体コールド プレートを中心にサプライ チェーンを静かに再構築しています。
2026-09-29
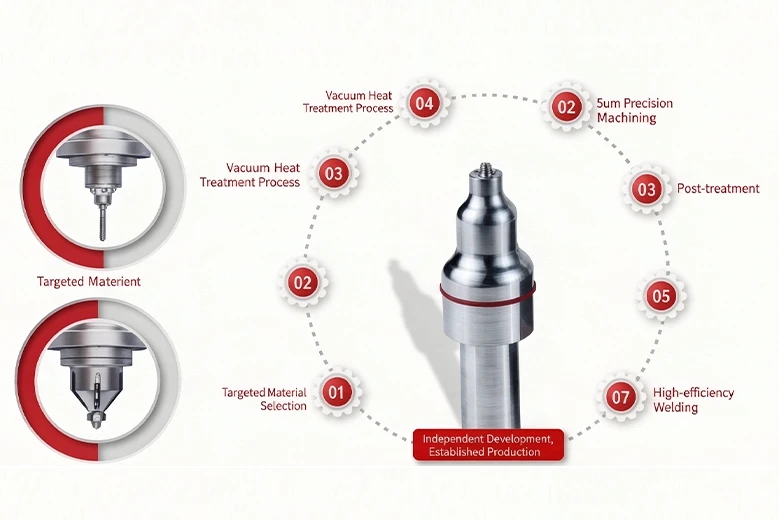
見過ごされてきた摩擦攪拌溶接の核心: 1,000 を超える工具設計ライブラリの内部
摩擦撹拌接合には矛盾が中心にあります。 金属を溶かさずに可塑化して鍛造する回転ツールである物理学はエレガントで広く出版されており、30 年以上前から存在しています。 この装置は現在、世界中のいくつかのベンダーによって販売されています。 しかし、同一の合金で同一の機械を稼働させている 2 つのサプライヤー間の溶接結果は、大幅に異なる可能性があります。 ギャップのほとんどを説明する変数は、システムの最も小さくて魅力的ではない部分、つまり撹拌ツール自体です。
2026-09-29
「用途に合わせたカスタムコールドプレートが必要ですか?
無料の熱設計レビューをリクエストする」
私たちは、世界的な自動車基準を満たす新エネルギー車両向けに、高強度で密閉性の高いコアコンポーネントを提供しています。今すぐ迅速な技術相談をご予約ください。
クイックリンク
クイックリンク
つながろう
つながろう
+86 177 1265 6888 (WhatsApp)
+86 137 7167 8566 (WhatsApp)
江蘇省蘇州市蘇州工業園区新昌路 28 号ビル 3