NEU & BLOG
Aufbauen Sie ein hochkohärentes Team aus Wärmemanagement, Spezialschweißen und
Präzisionsfertigung
So spezifizieren und akzeptieren flüssige Kühlplatten: Berst-, Druckabfall-, Leck- und thermische Tests erklärt
2026-09-29
Die meisten Streitigkeiten über die Qualität von Kühlplatten gehen auf dieselbe Ursache zurück: Käufer und Lieferant waren sich nie einig darüber, was im Testbegriff „gut“ bedeutet. Eine flüssige Kühlplatte kann eine visuelle Prüfung bestehen und dennoch vor Ort versagen – verstopfte Kanäle, Kriechleckage an einer impulsbelasteten Naht oder eine wärmeabsorbierende Oberfläche, die nicht eben ist. Hier ist die Testmatrix, die seriöse Hersteller und seriöse Käufer verwenden, um die Erwartungen Artikel für Artikel abzugleichen.
1. Sauberkeit des Kanals. In den Kanälen verbleibende Feinpartikel, Späne und Flussmittelrückstände zerstören Pumpen und verstopfen die Kühlplatten hinter dem Filter. Die Verifizierung reicht von der Spül- und Gravimetriemessung bis zur Endoskopie. Es ist der günstigste Test auf dieser Liste und wird am häufigsten übersprungen.
2. Berstdruck. Eine hydraulische Rampe bei Raumtemperatur, bis die Platte versagt. Die Spezifikation erfordert normalerweise ein Bersten bei einem Vielfachen (normalerweise 2–4x) des Arbeitsdrucks. Es validiert das Basisdesign, nicht jedes Produktionsteil.
3. Druckabfall (Strömungswiderstand). Die Messung des wasserseitigen Widerstands über einen Bereich von Durchflussraten bestätigt, dass die Kanalgeometrie mit dem thermischen Modell übereinstimmt. Eine Platte, die platzt, aber den erwarteten Druckabfall verdoppelt, führt dazu, dass der Kühlkreislauf ausgehungert wird und überdimensionierte Pumpen erforderlich werden.
4. Druckimpulszyklus. Das Kühlmittel wird Zehntausenden von Zyklen lang zwischen Druckextremen hin- und herbewegt, gefolgt von Dichtheitsprüfungen. Dies ist der Test, der ermüdungsanfällige Nahtkonstruktionen erfasst – das Laboranalog, das einem Jahrzehnt der Start-Stopp-Funktionen von Pumpen am nächsten kommt.
5. Statische Druckfestigkeit. Ein Haltetest bei erhöhtem statischen Druck, der die gasdichte Integrität bei Raumtemperatur bestätigt. Einfach, aber es verankert jedes weitere Leak-Gespräch in Zahlen.
6. Interne Korrosionsbeständigkeit. Das Kanalinnere wird einer bestimmten Kühlmittelchemie ausgesetzt und dann erneut auf Leckageintegrität überprüft. Am wichtigsten ist es, wenn sich unterschiedliche Metalle den Kühlmittelkreislauf teilen.
7–9. Niedrige Temperatur, hohe Temperatur und Thermoschock. Mit Kühlmittel gefüllte Platten werden kalt und heiß gehalten und zwischen beiden hin- und herbewegt. Insbesondere der Thermoschock ist unbarmherzig gegenüber Eigenspannungskonzentrationen und Randschweißnähten; Eine Platte, die Hoch-Tief-Zyklen mit intakter Leckagebeständigkeit übersteht, ist eine konstruierte und nicht nur montierte Platte.
10. Geometrie der wärmeabsorbierenden Zone. Ebenheit und Rauheit der Oberfläche, die den Chip oder das Leistungsmodul berührt. Bei der Flüssigkeitskühlung dominiert der TIM-Stapel den Wärmewiderstand – eine verformte Schnittstelle kann die Vorteile eines gut gestalteten Kanals darunter zunichte machen.
Wie die Produktionsschleife jede Einheit überprüft. Es werden Stichproben aus Designvalidierungstests gezogen. Produktionstests sind 100 %. Eine ausgereifte Produktionslinie schweißt und schließt dann den Kreislauf mit zerstörungsfreien Schweißnahtprüfungen, Dimensionsmessungen auf Koordinatenmessgeräten, Helium-Leckerkennung und Oberflächenbehandlungsprüfung – mit Rückverfolgbarkeit vom Rohstoffzertifikat bis zur versendeten Seriennummer. Die Linie von Deyanfu führt beispielsweise eine Ultraschallprüfung von FSW-Nähten mit einer Erkennungsgenauigkeit von bis zu 99 %, Hexagon-KMGs mit einer Größe von bis zu 2.200 × 3.300 × 1.500 mm und eine Helium-Massenspektrometer-Lecksuche (ASM340-Einheiten) am Boden durch – so verfügt jedes Produktionsteil über die gleichen Beweise wie ein Validierungsmuster.
Eine praktische RFQ-Checkliste. Bevor Sie ein Cold-Plate-Programm vergeben, erhalten Sie schriftliche Antworten auf sechs Fragen:
Welche der zehn oben genannten Tests werden intern durchgeführt, welche werden an Subunternehmer vergeben und welche werden überhaupt nicht angeboten?
Erfolgt die Dichtheitsprüfung auf Helium und mit welcher Empfindlichkeit?
Mit welcher ZfP-Methode wird die Schweißnaht geprüft – und wie hoch ist die nachgewiesene Erkennungsgenauigkeit?
Welche Ebenheitstoleranz können Sie auf der wärmeabsorbierenden Fläche nach dem Schweißen und der Nachbearbeitung einhalten?
Wie groß ist das Druckabfall-Akzeptanzband im Vergleich zum thermischen Modell?
Wie kann jedes versendete Teil auf seine Materialcharge und Schweißparameter zurückgeführt werden?
Lieferanten, die diese sechs Fragen fließend beantworten, sind rar und es lohnt sich, in die engere Auswahl zu kommen. Die Zehn-Test-Matrix ist keine Bürokratie – sie ist der Unterschied zwischen einer Kühlplatte, die ihre Garantie übersteht, und einer, die ihren Einsatz übersteht.
NEUESTE NACHRICHTEN
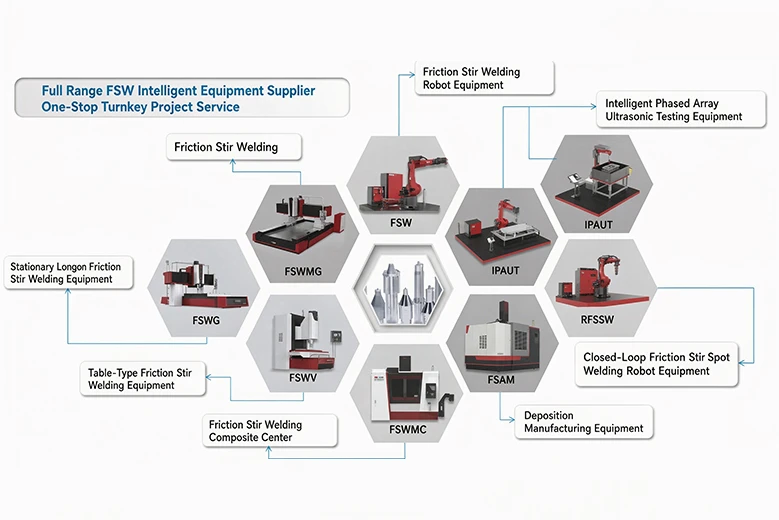
Was ist Reibrührschweißen (FSW)? Wie liefert dieser Festkörperprozess verzugsarme, leckagefreie Aluminiumschweißnähte für Batterieträger und Flüssigkeitskühlplatten von Elektrofahrzeugen? Ein Leitfaden des Herstellers.
2026-09-28
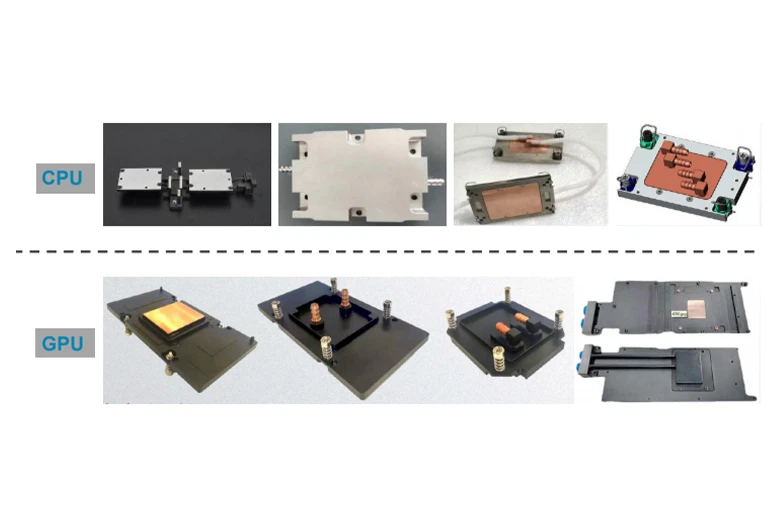
Flüssigkeitskühlung wird bei KI-Servern und Elektrofahrzeugen zum Mainstream. Ein Blick in die Herstellung flüssiger Kühlplatten: Strömungskanaldesign, FSW-Abdichtung, Berst- und Leckprüfung und Massenproduktion.
2026-09-28
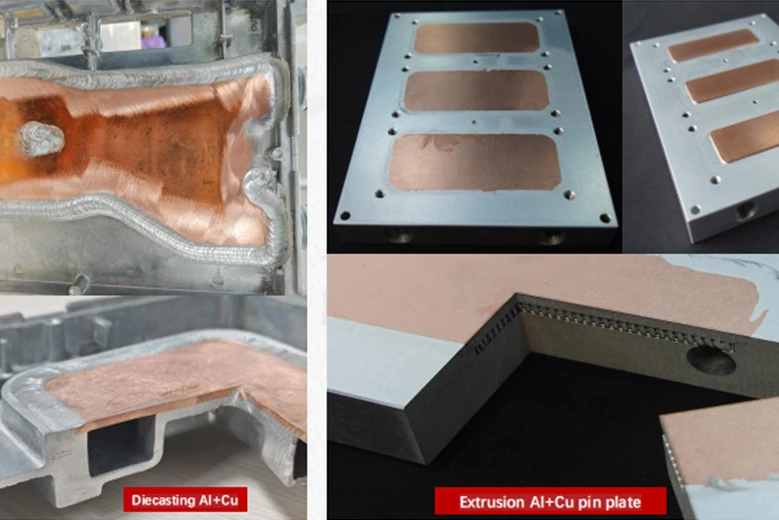
Jede Hardware-Generation stellt die gleiche Frage: Können wir zwei Metalle in einem Teil kombinieren – Kupfer für die Leitfähigkeit, Aluminium für das Gewicht, Titan für die Festigkeit –, ohne dass die Verbindung zum schwächsten Glied wird?
2026-09-28
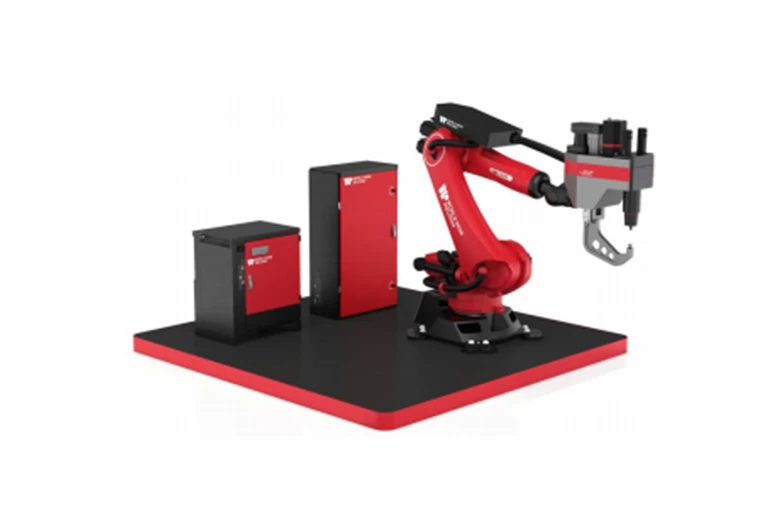
Nachfüll-Reibrührpunktschweißen: Eine sauberere Alternative zum Widerstandspunktschweißen und Nieten
Fragen Sie einen Fertigungsingenieur, wie er zwei überlappende Aluminiumbleche verbindet, und die Antwort lautet normalerweise zwei: Widerstandspunktschweißen (RSW) oder selbststanzende Nieten (SPR). Beide funktionieren. Beide sind auch mit Kosten verbunden, mit denen Produktdesigner zu leben gelernt haben – bis eine Festkörperalternative namens RFSSW (Refill Friction Stir Spot Welding) zur Massenproduktion heranreifte.
2026-09-29
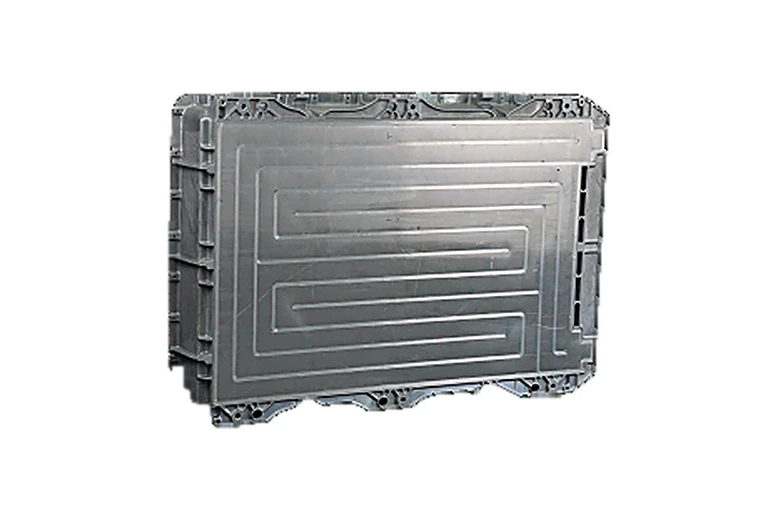
Moderne Batterieträger sind ein metallurgisches Puzzle, das eine strukturelle Rolle spielt. Die Wanne muss leicht, stoßfest, leckagesicher und kostengünstig sein – daher mischen Designer Materialformen: Druckgussknoten und -vorsprünge für komplexe Geometrie, extrudierte Profile für Schienen und Rahmenelemente und gewalztes Blech für Abdeckungen. Jede Form lässt sich leicht alleine herstellen. Das Problem besteht darin, sie zu verbinden, und ein aktuelles Busbatteriefachprogramm zeigt, wie ein Hersteller es gelöst hat.
2026-09-29
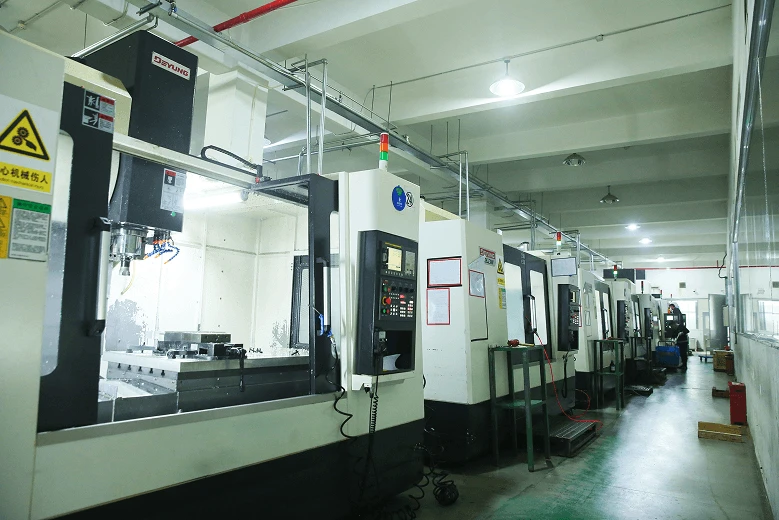
Die meisten Streitigkeiten über die Qualität von Kühlplatten gehen auf dieselbe Ursache zurück: Käufer und Lieferant waren sich nie einig darüber, was im Testbegriff „gut“ bedeutet. Eine flüssige Kühlplatte kann eine visuelle Prüfung bestehen und dennoch vor Ort versagen – verstopfte Kanäle, Kriechleckage an einer impulsbelasteten Naht oder eine wärmeabsorbierende Oberfläche, die nicht eben ist. Hier ist die Testmatrix, die seriöse Hersteller und seriöse Käufer verwenden, um die Erwartungen Artikel für Artikel abzugleichen.
2026-09-29
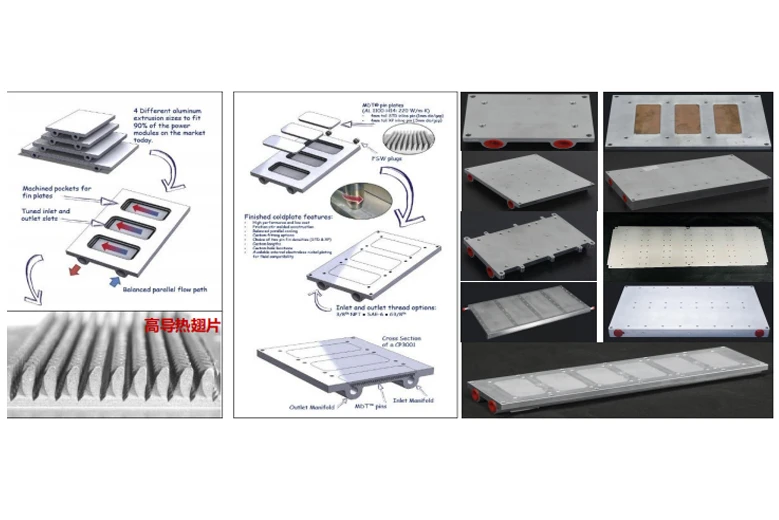
Für den größten Teil der Computergeschichte bedeutete „Wärmemanagement“ Ventilatoren. Die Luftkühlung definierte die Form von Servern, das Layout von Rechenzentren und die Grenzen jedes Prozessordesigns. Diese Ära geht zu Ende. AI-Rack-Dichten, die früher in Kilowatt gemessen wurden, werden jetzt in Vielfachen von 100 kW angegeben, und keine Anzahl von Lüftern kann diese Wärme wirtschaftlich aus einem Rack ableiten. Die Antwort der Branche ist die Direct-to-Chip-Flüssigkeitskühlung – und ihr Aufstieg führt im Stillen zum Wiederaufbau einer Lieferkette rund um eine Komponente, die die meisten Käufer von Rechenzentren noch nie zuvor beschafft hatten: die Flüssigkeitskühlplatte.
2026-09-29
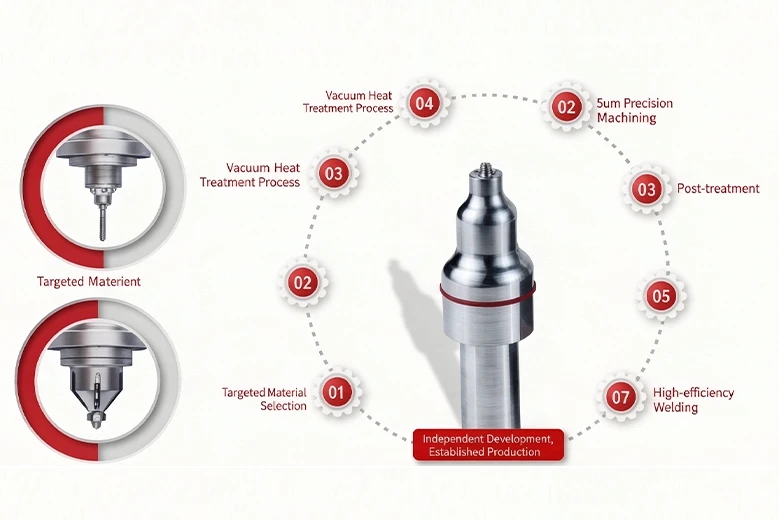
Das übersehene Herz des Reibrührschweißens: Einblick in eine über 1.000 Werkzeugdesignbibliothek
Das Rührreibschweißen hat im Kern ein Paradoxon. Die Physik – ein rotierendes Werkzeug, das Metall plastifiziert und schmiedet, ohne es zu schmelzen – ist elegant, vielfach veröffentlicht und mehr als drei Jahrzehnte alt. Die Geräte werden mittlerweile von mehreren Anbietern weltweit verkauft. Dennoch können sich die Schweißergebnisse zwischen zwei Lieferanten, die identische Maschinen mit identischen Legierungen betreiben, erheblich unterscheiden. Die Variable, die den größten Teil der Lücke erklärt, ist der kleinste, am wenigsten auffällige Teil des Systems: das Rührwerkzeug selbst.
2026-09-29
"Brauchst du eine maßgeschneiderte Kaltplatte für deine Anwendung?
Fordern Sie eine kostenlose thermische Designprüfung an"
Wir liefern hochfeste, gut abgedichtete Kernkomponenten für neue Energiefahrzeuge, die den globalen Automobilstandards entsprechen. Vereinbaren Sie jetzt eine schnelle technische Beratung.
Bauen Sie ein Team mit hohem Zusammenhalt aus den Bereichen Wärmemanagement, Spezialschweißen und Präzisionsfertigung auf
SCHNELLER LINK
SCHNELLER LINK
LASST UNS VERBINDEN
LASST UNS VERBINDEN
+86 177 1265 6888 (WhatsApp)
+86 137 7167 8566 (WhatsApp)
Gebäude 3, Nr. 28 Xinchang Road, Suzhou Industrial Park, Stadt Suzhou, Provinz Jiangsu