NEU & BLOG
Aufbauen Sie ein hochkohärentes Team aus Wärmemanagement, Spezialschweißen und
Präzisionsfertigung
Fall Studie: Rührreibschweißen von ADC12-Aluminiumguss an 6061-Strangpressprofile in einem Busbatterieträger
2026-09-29
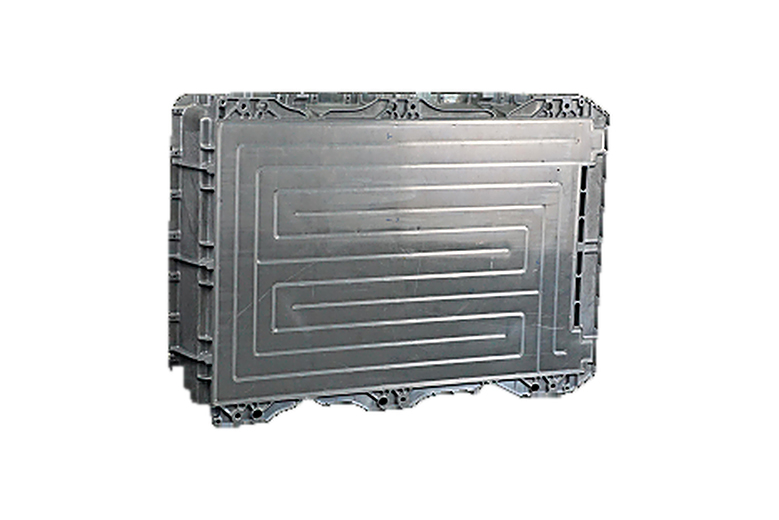
Moderne Batterieträger sind ein metallurgisches Puzzle, das eine strukturelle Rolle spielt. Die Wanne muss leicht, stoßfest, leckagesicher und kostengünstig sein – daher mischen Designer Materialformen: Druckgussknoten und -vorsprünge für komplexe Geometrie, extrudierte Profile für Schienen und Rahmenelemente und gewalztes Blech für Abdeckungen. Jede Form lässt sich leicht alleine herstellen. Das Problem besteht darin, sie zu verbinden, und ein aktuelles Busbatteriefachprogramm zeigt, wie ein Hersteller es gelöst hat.
Das Teil. Ein kommerzieller Bus-Batterieträger für einen großen chinesischen Bus-OEM, der ADC12-Druckgusskomponenten mit 6061-Aluminium-Strangpressprofil verbindet, wobei eine Kombination aus Stumpf- und Überlappungsverbindungen verwendet wird – alles durch Reibrührschweißen (FSW) verschweißt.
Warum das Schmelzschweißen hier Probleme bereitet. ADC12 ist eine nahezu eutektische Al-Si-Druckgusslegierung (ca. 9–12 % Silizium). Es lässt sich wunderbar gießen und schrecklich schweißen: Druckgussteile fangen Gasporosität ein, die sich in einem geschmolzenen Schweißbad ausdehnt, Siliziumsegregation versprödet die Verbindung und die feine Struktur der Gusshaut wird dort zerstört, wo sie schmilzt. Die Extrusion von 6061-T6 hat ihre eigene Empfindlichkeit – Heißrissbildung in der Schweißnaht und Erweichung in der Wärmeeinflusszone. Verbinden Sie die beiden mit einem Lichtbogen und das Ergebnis sind typischerweise porös durchsetzte Schweißnähte mit geringer Festigkeit, deren Qualität von Charge zu Charge schwankt. Viele Tray-Programme umgehen das Problem mit Schrauben und Klebstoffen, allerdings auf Kosten von Gewicht, Montageaufwand und Steifigkeit.
Die Solid-State-Route. Beim Reibrührschweißen schmilzt die Verbindung nie. Ein rotierendes Werkzeug plastifiziert und schmiedet das Material, sodass die Porosität des Druckgusses nicht verdampft – es erhält einfach nie die Möglichkeit, sich auszudehnen, da die Spitzentemperatur unter dem Schmelzpunkt bleibt. Der Wärmeeintrag ist gering, die Wärmeeinflusszone ist schmal und die Verformung bleibt über einen Teil im Schalenmaßstab kontrollierbar. Die Schweißlinse bildet eine dichte, schmiedeeiserne Mikrostruktur. Bei unterschiedlichen Paarungen wie ADC12-zu-6061 dispergiert das Festkörperrühren die problematischen Phasen, anstatt sie zu konzentrieren.
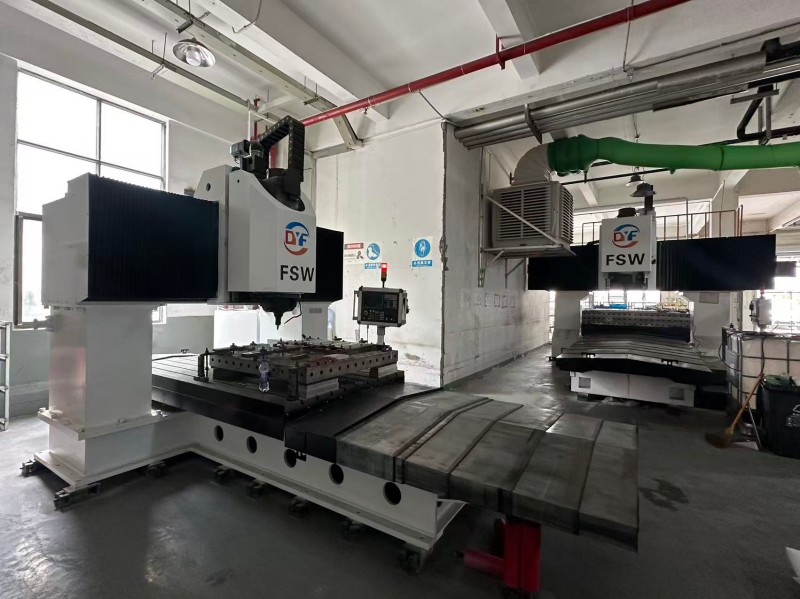
Halten Sie die Ebenheit auf der Tablettskala. Ein Batterieträger ist eine große, dünnwandige Struktur, bei der die Ebenheit nach dem Schweißen darüber entscheidet, ob Zellen, Dichtungen und Fahrzeughalterungen ausgerichtet sind. Deshalb ist die Konstruktion von Vorrichtungen und Schweißabfolgen genauso wichtig wie das Schweißen selbst: Die Bearbeitung und Montage vor dem Schweißen legt die Bezugsstruktur fest, das Schweißen folgt aufeinanderfolgenden Durchgängen, die Verzerrungen ausgleichen, und die Präzisionsbearbeitung nach dem Schweißen stellt Montageflächen und Dichtflächen wieder her. Deyanfu bearbeitet diese Flächen auf seinen eigenen Bearbeitungszentren – mehr als 185 Vertikal-, Horizontal- und Portalmaschinen – mit einer Positionierungsgenauigkeit von ±0,01 mm, wodurch sich ein geschweißtes Tablett wie ein bearbeitetes verhält.
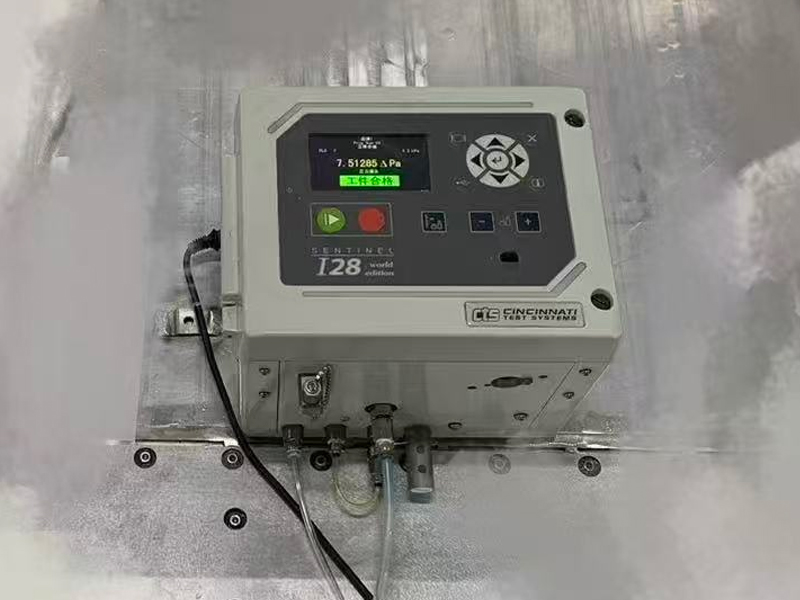
Überprüfung . Strukturelle Schweißnähte dieser Klasse werden durch automatisierte Ultraschallprüfung der Schweißnaht, Dimensionsmessung auf Hexagon-Koordinatenmessgeräten (die größte umfasst 2.200 × 3.300 × 1.500 mm – groß genug für komplette Wannenprogramme) und Helium-Leckerkennung überprüft, wobei die Wanne auch als Teil des Gehäuses dient. Von den reibrührgeschweißten Rundprodukten des Unternehmens wurden bisher 150.000 Stück ohne Leckage ausgeliefert, und von den elektronischen Steuergehäusen aus Aluminiumguss haben 400.000 Einheiten eine 100-prozentige Werksinspektion bestanden – ein Qualitätssystem, das auf jedes neue Programm angewendet wird.
Was der Käufer mitnehmen sollte. Bei der Guss-Extrusions-Verbindung amortisiert sich das Reibrührschweißen am schnellsten: Es wandelt ein unzuverlässiges Schmelzproblem in einen kontrollierbaren Schmiedeprozess um. Fragen Sie bei der Bewertung von Lieferanten für geschweißte Batteriestrukturen nach Daten zur Festigkeit unterschiedlicher Verbindungen, zur Fähigkeit zur Ebenheit nach dem Schweißen, zur internen zerstörungsfreien Prüfung (NDT) – und ob sie die Passflächen selbst bearbeiten, denn diese einzige Frage unterscheidet Monteure von Herstellern.
NEUESTE NACHRICHTEN
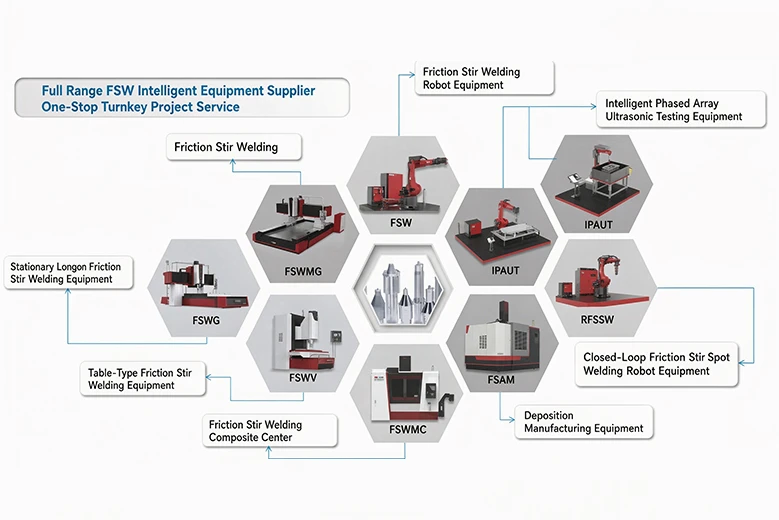
Was ist Reibrührschweißen (FSW)? Wie liefert dieser Festkörperprozess verzugsarme, leckagefreie Aluminiumschweißnähte für Batterieträger und Flüssigkeitskühlplatten von Elektrofahrzeugen? Ein Leitfaden des Herstellers.
2026-09-28
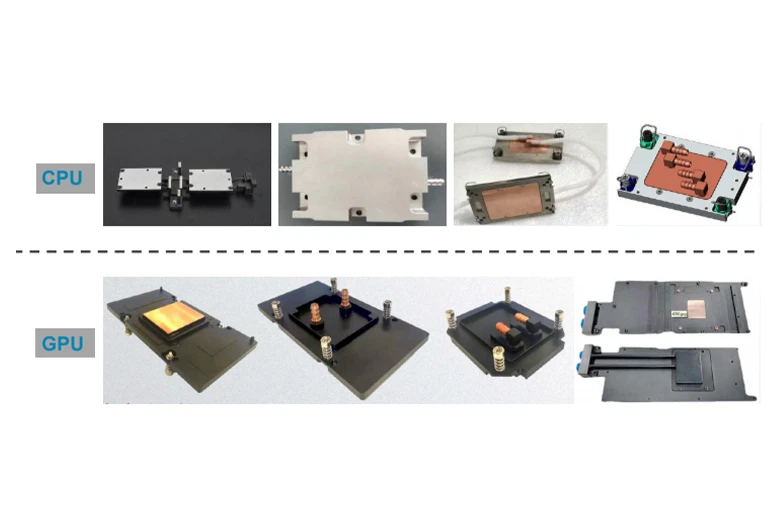
Flüssigkeitskühlung wird bei KI-Servern und Elektrofahrzeugen zum Mainstream. Ein Blick in die Herstellung flüssiger Kühlplatten: Strömungskanaldesign, FSW-Abdichtung, Berst- und Leckprüfung und Massenproduktion.
2026-09-28
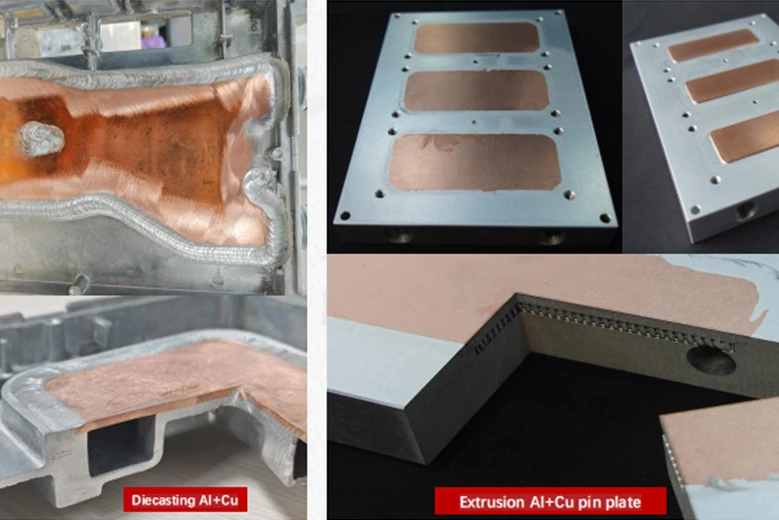
Jede Hardware-Generation stellt die gleiche Frage: Können wir zwei Metalle in einem Teil kombinieren – Kupfer für die Leitfähigkeit, Aluminium für das Gewicht, Titan für die Festigkeit –, ohne dass die Verbindung zum schwächsten Glied wird?
2026-09-28
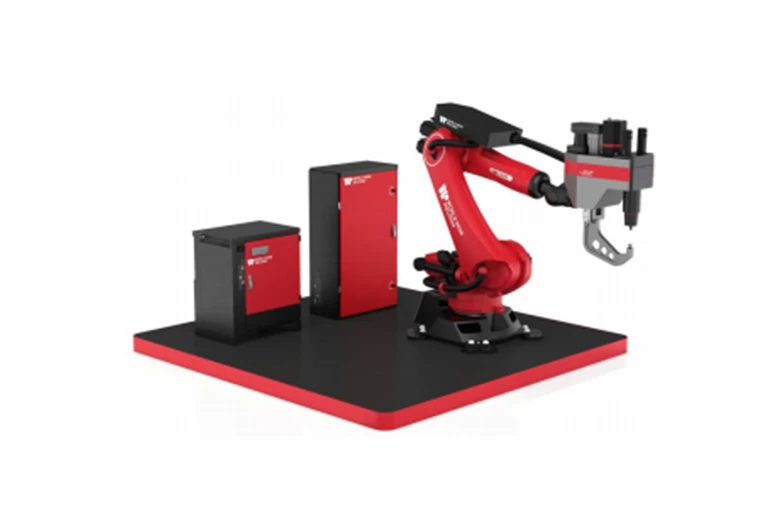
Nachfüll-Reibrührpunktschweißen: Eine sauberere Alternative zum Widerstandspunktschweißen und Nieten
Fragen Sie einen Fertigungsingenieur, wie er zwei überlappende Aluminiumbleche verbindet, und die Antwort lautet normalerweise zwei: Widerstandspunktschweißen (RSW) oder selbststanzende Nieten (SPR). Beide funktionieren. Beide sind auch mit Kosten verbunden, mit denen Produktdesigner zu leben gelernt haben – bis eine Festkörperalternative namens RFSSW (Refill Friction Stir Spot Welding) zur Massenproduktion heranreifte.
2026-09-29
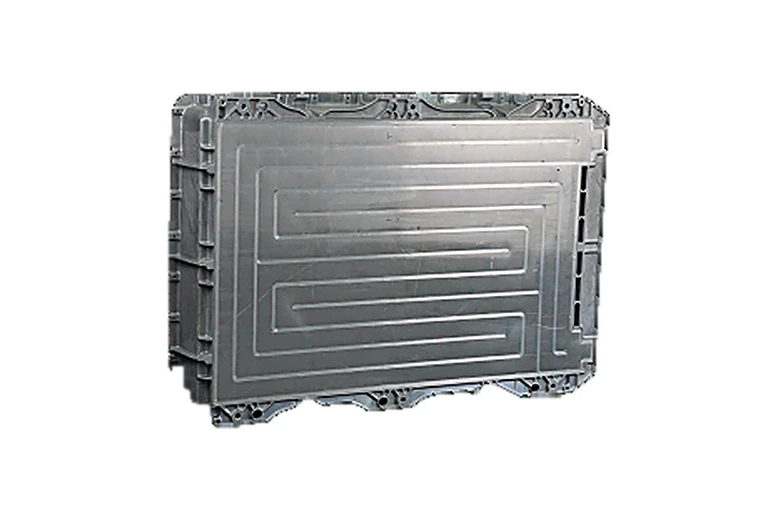
Moderne Batterieträger sind ein metallurgisches Puzzle, das eine strukturelle Rolle spielt. Die Wanne muss leicht, stoßfest, leckagesicher und kostengünstig sein – daher mischen Designer Materialformen: Druckgussknoten und -vorsprünge für komplexe Geometrie, extrudierte Profile für Schienen und Rahmenelemente und gewalztes Blech für Abdeckungen. Jede Form lässt sich leicht alleine herstellen. Das Problem besteht darin, sie zu verbinden, und ein aktuelles Busbatteriefachprogramm zeigt, wie ein Hersteller es gelöst hat.
2026-09-29
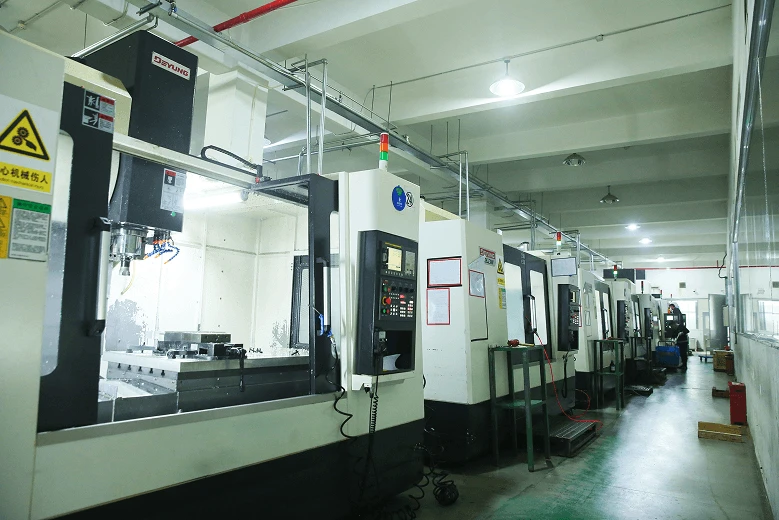
Die meisten Streitigkeiten über die Qualität von Kühlplatten gehen auf dieselbe Ursache zurück: Käufer und Lieferant waren sich nie einig darüber, was im Testbegriff „gut“ bedeutet. Eine flüssige Kühlplatte kann eine visuelle Prüfung bestehen und dennoch vor Ort versagen – verstopfte Kanäle, Kriechleckage an einer impulsbelasteten Naht oder eine wärmeabsorbierende Oberfläche, die nicht eben ist. Hier ist die Testmatrix, die seriöse Hersteller und seriöse Käufer verwenden, um die Erwartungen Artikel für Artikel abzugleichen.
2026-09-29
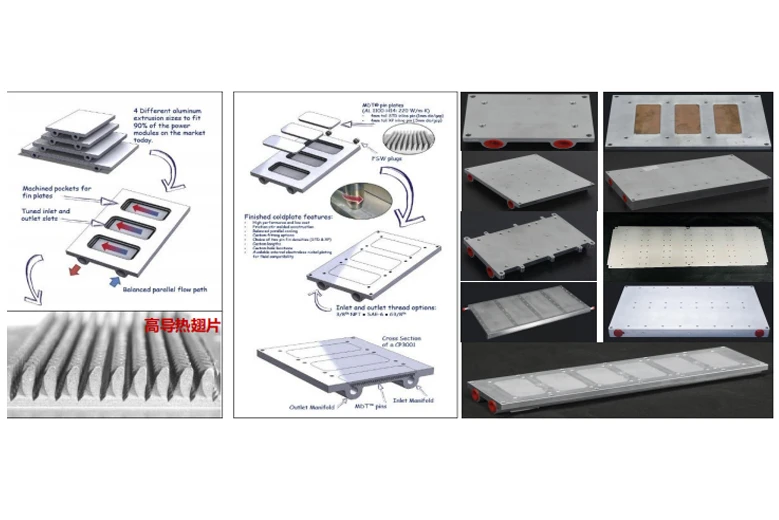
Für den größten Teil der Computergeschichte bedeutete „Wärmemanagement“ Ventilatoren. Die Luftkühlung definierte die Form von Servern, das Layout von Rechenzentren und die Grenzen jedes Prozessordesigns. Diese Ära geht zu Ende. AI-Rack-Dichten, die früher in Kilowatt gemessen wurden, werden jetzt in Vielfachen von 100 kW angegeben, und keine Anzahl von Lüftern kann diese Wärme wirtschaftlich aus einem Rack ableiten. Die Antwort der Branche ist die Direct-to-Chip-Flüssigkeitskühlung – und ihr Aufstieg führt im Stillen zum Wiederaufbau einer Lieferkette rund um eine Komponente, die die meisten Käufer von Rechenzentren noch nie zuvor beschafft hatten: die Flüssigkeitskühlplatte.
2026-09-29
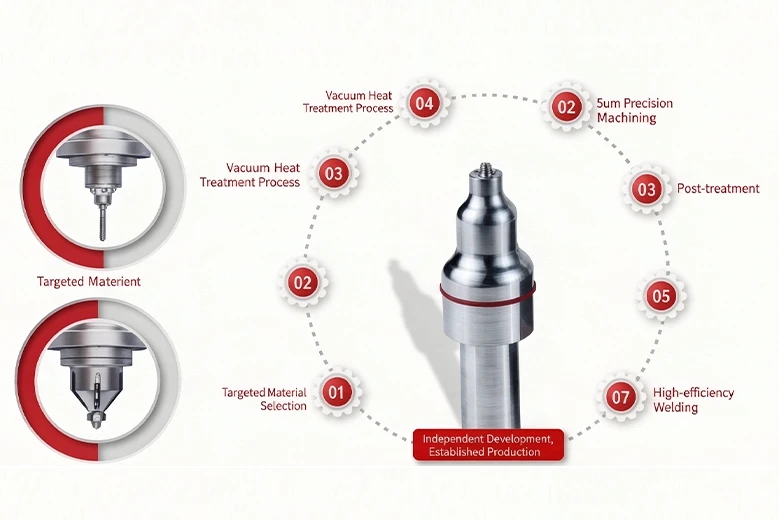
Das übersehene Herz des Reibrührschweißens: Einblick in eine über 1.000 Werkzeugdesignbibliothek
Das Rührreibschweißen hat im Kern ein Paradoxon. Die Physik – ein rotierendes Werkzeug, das Metall plastifiziert und schmiedet, ohne es zu schmelzen – ist elegant, vielfach veröffentlicht und mehr als drei Jahrzehnte alt. Die Geräte werden mittlerweile von mehreren Anbietern weltweit verkauft. Dennoch können sich die Schweißergebnisse zwischen zwei Lieferanten, die identische Maschinen mit identischen Legierungen betreiben, erheblich unterscheiden. Die Variable, die den größten Teil der Lücke erklärt, ist der kleinste, am wenigsten auffällige Teil des Systems: das Rührwerkzeug selbst.
2026-09-29
"Brauchst du eine maßgeschneiderte Kaltplatte für deine Anwendung?
Fordern Sie eine kostenlose thermische Designprüfung an"
Wir liefern hochfeste, gut abgedichtete Kernkomponenten für neue Energiefahrzeuge, die den globalen Automobilstandards entsprechen. Vereinbaren Sie jetzt eine schnelle technische Beratung.
Bauen Sie ein Team mit hohem Zusammenhalt aus den Bereichen Wärmemanagement, Spezialschweißen und Präzisionsfertigung auf
SCHNELLER LINK
SCHNELLER LINK
LASST UNS VERBINDEN
LASST UNS VERBINDEN
+86 177 1265 6888 (WhatsApp)
+86 137 7167 8566 (WhatsApp)
Gebäude 3, Nr. 28 Xinchang Road, Suzhou Industrial Park, Stadt Suzhou, Provinz Jiangsu